一句话回答: 针对综采工作面采煤机滚筒调高全靠司机盯着煤壁凭经验“蹬踏板”、顶底板留煤厚薄不均、割岩崩齿和含矸率居高不下的顽疾,现代煤矿采用“光纤惯导加里程计的采煤机三维定位 + 首刀示教记忆截割 + 截割电流、振动与红外热像多源煤岩界面识别 + 滚筒自适应调高闭环修正”的组合工艺,把采高控制误差压到±50mm以内,顶底板留煤厚度偏差压到80mm以内,割岩率降到1.5%以下,截齿消耗每万吨减少18%~25%,单面日均有效割煤刀数提高2刀以上。
一、为什么装了记忆截割的采煤机,司机还是要一路蹬踏板修正滚筒高度?
陕北某矿8.2米大采高综采面,2023年上了一套号称“全自动记忆截割”的系统。头三个月,班长老赵的评价很直接:“我们这儿是半自动,司机的手和脚没一刻闲着。”调度室的台账可以佐证:每一刀平均人工干预调高17次,一个班下来,司机手动接管的时间占割煤时间的六成多。
这套系统为什么不好用,拆开看有三个死穴。
- 定位漂移,记忆轨迹对不上实际煤层。 早期系统只靠行走部编码器计里程,再用倾角传感器估算姿态。采煤机在底板起伏的工作面上走一刀,链轨打滑1%,300米工作面就差出3米,到了工作面中部,“第3号架位的割煤高度”早已对应到别的位置。割顶割底的记忆曲线与真实煤层顶板错位后,系统越“记忆”,错得越离谱。
- 首刀示教靠人眼,示教本身就带着误差。 老司机在首刀凭感觉把滚筒抬到“差不多贴顶”,这条曲线被原样存下来,后面每一刀都照着复制。可煤层不是一块整板,夹矸厚度从0.2米变到0.6米,顶板起伏落差有时一个循环就达200mm,复制出来的曲线只能保证“和上一刀一样”,保证不了“和煤层一样”。
- 只认位置,不认煤岩。 采煤机滚筒碰到顶板砂质泥岩,截割电流会抬升,机身振动变密,粉尘颜色发白。这些信号在司机耳朵里是“声音变了”,在旧系统里却没人读。割岩一旦发生,截齿磨损翻倍,煤流含矸率上升,排矸系统和选煤厂跟着吃亏。
所以问题的本质不在“记不记得住”,在于“记的东西准不准、变了以后能不能自己纠”。惯性导航解决位置真实性,煤岩界面识别解决煤层变化的感知,自适应调高把两者缝到一起。工作面支架侧的电液控制配合,可参阅智能液压支架电液控制与压力补偿技术指南,整体建设思路见智能化开采技术专题。
二、惯导三维定位、示教记忆与煤岩识别三层协同的工艺原理与控制窗口
先把整套系统的骨架讲清楚。它分三层,每层只干一件事。
第一层:定位层。 采煤机机身中部装一台光纤陀螺捷联惯导,三轴陀螺零偏稳定性优于0.01度/小时,配套加速度计和行走部里程计。惯导负责姿态和短时位置,里程计给长度约束,工作面两端巷道口各设一个定位基准点(激光反射标靶加红外定位基站),采煤机每次经过基准点,就把累积误差清零一次。这样即便跑完整个300米工作面,位置误差也能守在0.3米以内,按支架架号换算,不会超过半个架宽。
第二层:记忆层。 采煤机沿工作面割完首刀,不是简单存一条滚筒高度曲线,而是存三组数据:每个架位对应的前后滚筒高度、机身俯仰与横滚角,以及当时的截割电流基线。这套数据叫“示教刀”。第二刀开始,系统按架位调取示教曲线,再叠加支架推移后的底板抬升量做补偿。
第三层:识别层。 滚筒割到煤岩交界时,三类信号同时变化:截割电机电流上升8%~15%,摇臂振动加速度的高频能量(2~6kHz)抬升一倍以上,滚筒表面红外热像出现局部高温斑点(岩石摩擦温升比煤高15~30摄氏度)。识别算法对三路信号做加权判别,任意两路同时越线,就判定“触岩”,向调高执行机构发出抬滚筒指令,幅度每次30~60mm,直至信号回落。
三层之间的关系是:定位层保证“记忆曲线对得上位置”,识别层保证“曲线和煤层冲突时以煤层为准”,记忆层负责在没有冲突时让司机的手脚彻底空下来。
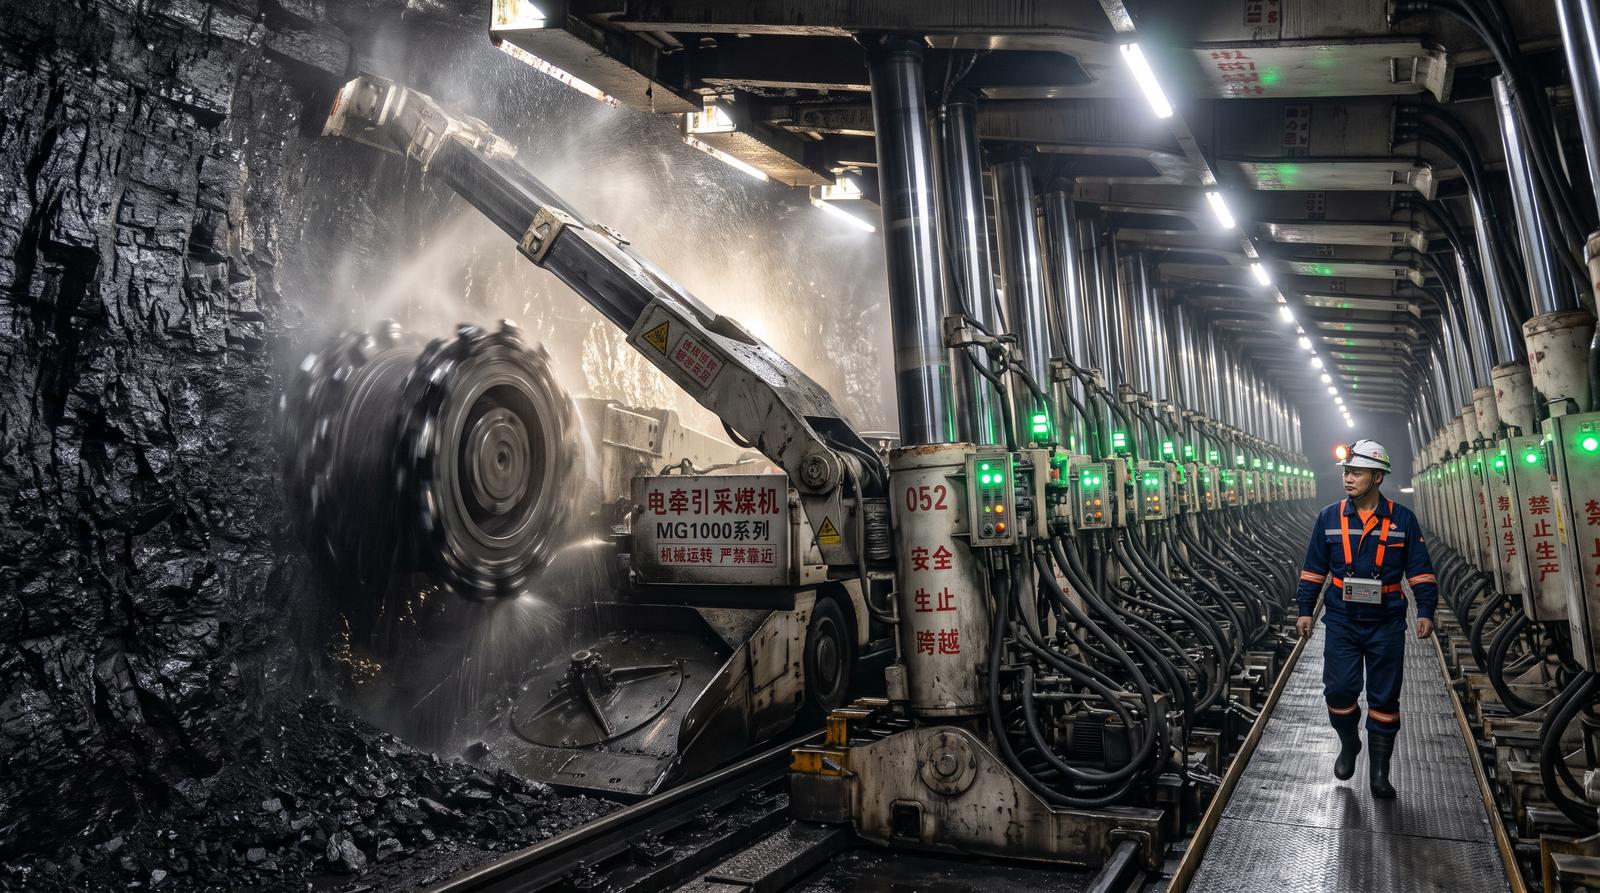
如图1所示,采煤机与液压支架在同一条刮板输送机轨道上并行推进,惯导数据通过工作面环网上传集控中心,示教曲线则存放在采煤机本机控制器里,网络断开时不会丢失记忆截割能力。
下表是该工艺的核心控制参数与验收红线。
| 控制环节 | 关键设备 | 参数设定 | 验收红线 | 超限处理 |
|---|---|---|---|---|
| 惯导定位 | 光纤陀螺捷联惯导(零偏≤0.01°/h) | 基准点标定间隔≤150米 | 全工作面位置误差≤0.3米 | 重新标定并复核里程计打滑系数 |
| 示教刀采集 | 采煤机本机控制器 + 支架架号映射 | 每架采样1次,含双滚筒高度与姿态 | 示教曲线缺点率≤1% | 缺点位置人工补采 |
| 截割电流判据 | 电机电流互感器(0.5级) | 基线上浮8%预警,上浮15%动作 | 误动作率≤2次/班 | 调整基线滤波窗口 |
| 振动判据 | 摇臂压电加速度计(量程±500g) | 2~6kHz高频能量比≥2.0判触岩 | 漏判率≤3% | 复核传感器紧固扭矩 |
| 调高执行 | 摇臂调高油缸 + 比例阀 | 单次调整30~60mm,响应≤0.8秒 | 采高误差≤±50mm | 检查比例阀零位与油温 |
三、从首刀示教到正常循环:一线现场的完整操作流程
这一章按一个班次的真实顺序写,不绕弯。
交接班前的准备(约20分钟)。 班长带两名电工到机头,先查三样东西:惯导电源和预热状态(光纤陀螺上电后要预热10分钟,温度稳定才能出数据);机头和机尾两个定位基准标靶的反光面有没有被煤泥糊住,用干抹布擦净;采煤机本机控制器里的示教文件版本号,核对是否是当前循环的最新文件。
首刀示教割煤(慢速,牵引速度3~4米/分钟)。 司机仍然以手动方式割煤,这一刀的目的是采集准确数据,不求速度。关键动作有四个:滚筒贴顶板留煤,顶煤厚度保持在100~150mm,防止破碎顶板冒落;底滚筒割到底板煤层底线,沿底板切线走,不割底板岩石;遇到夹矸带,不强行割透,记录位置;每过一个基准点,系统自动清零误差,司机在屏幕上看到绿色确认标志才继续。
示教刀结束,系统自动做曲线平滑,剔除司机一脚踩过头产生的尖峰点。技术员对曲线抽检,重点看夹矸区和断层附近的架位,凭现场煤壁实际情况手工修正3~5个点。
转入记忆截割(正常牵引速度6~8米/分钟)。 从第二刀起,系统自动调取示教曲线,司机只做监视。此时识别层全程在线,三路信号被连续监测。我们在晋陕交界的一个面上实测,转入记忆截割后头10刀,系统触发自适应修正平均每刀6次,到第30刀降到每刀2次,原因是前几刀的修正量被写回了示教曲线,记忆越来越贴近真实煤层。
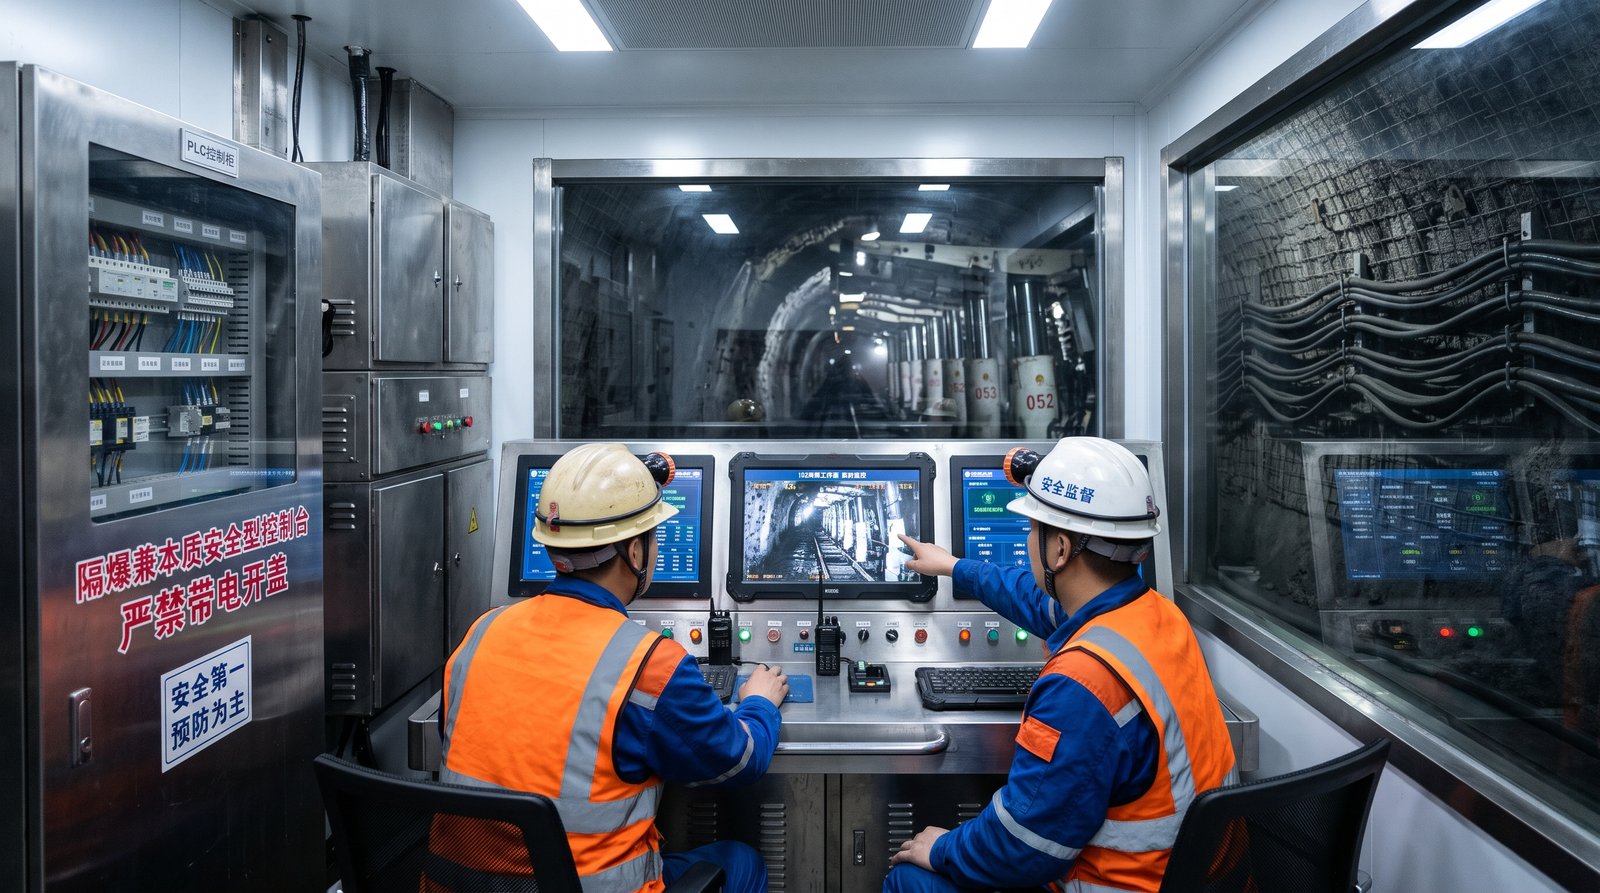
如图2所示,现场技术员不再站在采煤机后面盯着滚筒,而是在顺槽集控台对照轨迹曲线,同时有一名巡检工沿支架人行道跟机,处理突发情况。
三角煤处理与端头斜切进刀。 这是记忆截割最容易出事的环节。端头斜切的进刀角度由示教确定,但机头机尾的割三角煤必须人工确认,因为这里顶板压力最大,设备姿态变化最剧烈。我们的规矩是:进入端头前30米,系统自动降速到3米/分钟,司机接管,割完三角煤并通过基准点标定后,才允许重新转入自动。
与顶板管理的配合。 滚筒割煤高度的调整,要和支架护帮板、伸缩梁动作同步。顶煤留设过薄时,支架护帮板要提前打出,防止片帮。顶板监测数据同样要纳入判断,巷道端头段的离层预警与补强可参考采动巷道顶板离层与锚杆索应力在线监测预警指南。
四、核心成套装备选型与截割异常应急处置五步法
装备的选型决定上限,处置的熟练度决定下限。先看一套适用于8米级大采高面的配置,每项都是现场验证过的型号。
采煤机选用MG1000/2500-WD型电牵引采煤机,装机功率2500千瓦,截深865毫米,摇臂采用内喷雾加高压外喷雾双套降尘;惯导选光纤陀螺型矿用本安组件,外壳隔爆,防护等级IP68;识别层的电流互感器选0.5级、带宽5kHz以上,振动传感器选压电式、量程±500g、安装在摇臂主轴承座上方,用M10高强螺栓紧固,扭矩45牛米;红外热像仪选非制冷型,分辨率不低于384×288,装在机身前挡煤板上方,镜头加气幕吹扫,防止煤尘附着。
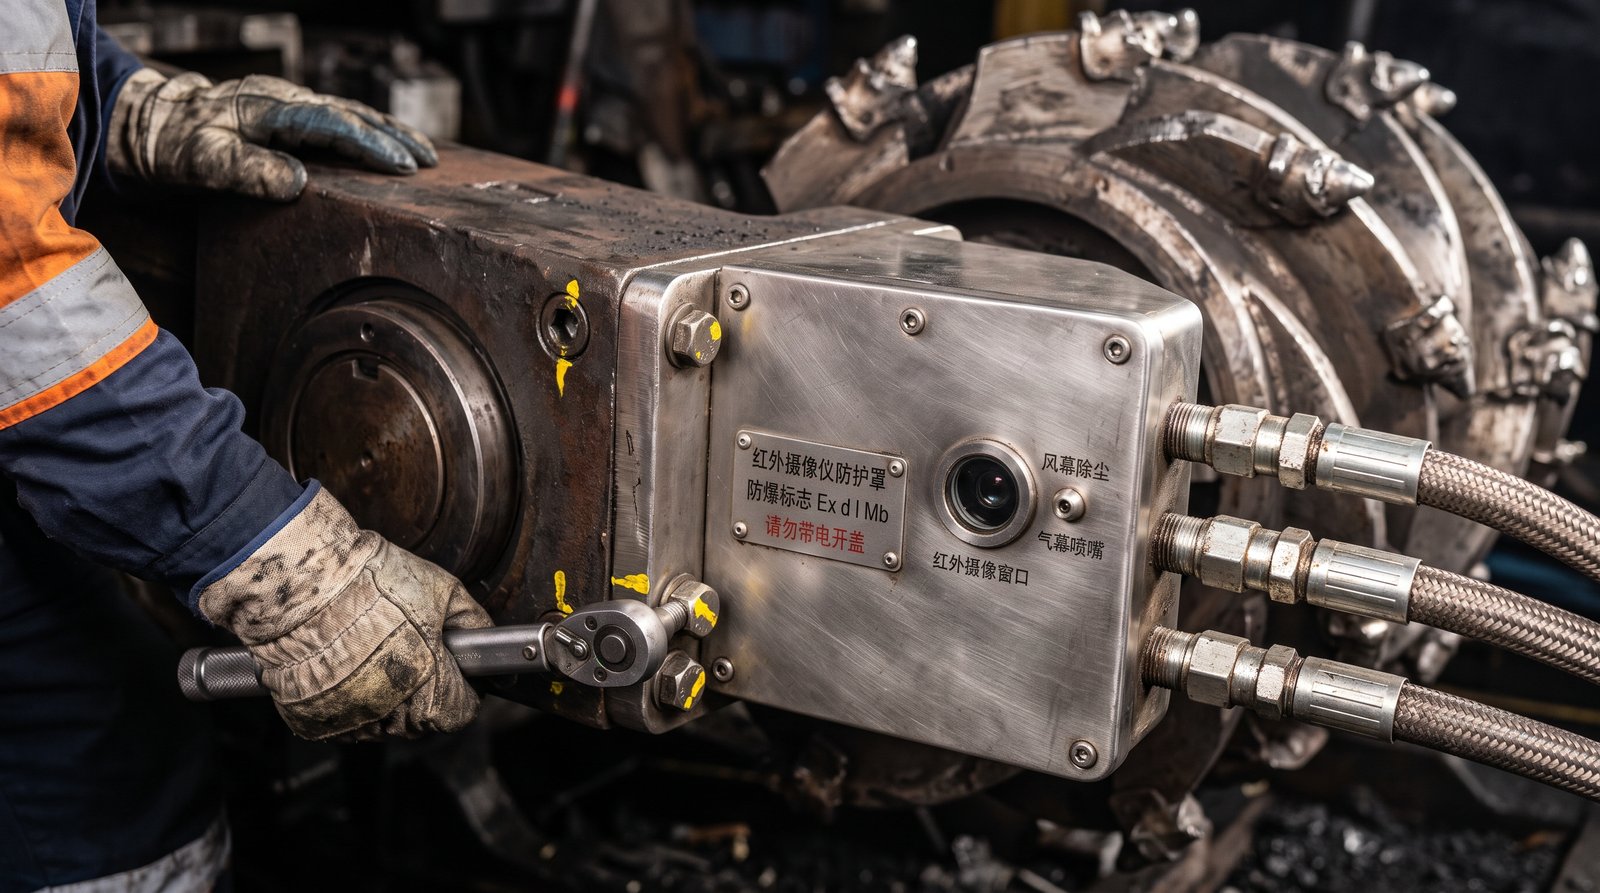
如图3所示,传感器和镜头都布置在避开截割飞溅最猛烈区域的位置,镜头前设有气幕吹扫喷嘴。
装备再好,现场也会出毛病。下面是我们总结的截割异常应急处置五步法,每一步都对应一个真实发生过的场景。
- 第一步:识别层连续触岩报警(10秒内报警≥3次)立即停止牵引,保持滚筒转动抬升班长或跟机工发现屏幕出现红色“触岩”提示,司机先按下“牵引暂停”,不要先停滚筒。滚筒保持转动、摇臂向上抬升100mm脱离岩面,避免在岩石上闷停造成截齿崩裂和电机堵转。随后回退牵引1米,观察煤壁和落煤状态,判断是真触岩还是夹矸带短暂通过。
- 第二步:核对惯导位置与支架架号映射,排除“位置漂移型假触岩”技术员在集控台调出当前架位的示教曲线,与现场煤壁标记比对。如果现场第58号架位置显示为第60号,说明惯导累积误差超限,立即手动在最近的基准标靶处补做一次位置标定。很多所谓“触岩”,其实是系统拿错了架位的曲线,让滚筒向下割进了底板。
- 第三步:切换到手动调高,按实际煤层割过异常区,并采集“修正样本”司机手动控制滚筒走过异常区约15米,同时系统在后台记录这段区域的实际调高量。割过去之后,把样本写入示教曲线,这个动作决定了下一刀不会在同一位置再触发报警。夹矸厚度超过0.5米的区段,要通知地质部门登记入煤层素描图。
- 第四步:检查截齿磨损与摇臂振动传感器紧固,更换损坏部件停机闭锁后,由检修班逐个检查滚筒截齿,磨损超过原长三分之一或齿头崩缺的,当场更换;用扭矩扳手复核振动传感器紧固扭矩(45牛米),松动的传感器会让高频能量比偏小,造成漏判。更换截齿数量记入设备台账,每班累计超过15把要提级上报。
- 第五步:复盘当班数据,修订识别阈值与示教曲线,次班前完成交接当班技术员导出电流、振动、红外三路数据,对比报警点与实际触岩点,把阈值偏差超过一成的参数调整后提交审批,经矿机电副总工签字才能写入控制器。交接班记录里必须写明“本班修正几处、更换几把截齿、标定几次基准点”,让下一班知道系统当前的状态。
五、实验室与现场联合标定:煤岩识别阈值如何定出来
识别算法的阈值不能拍脑袋,必须靠实验数据支撑。我们在工作面开采前,先在实验室做煤岩截割模拟试验,再用现场数据校核。
试验装置。 采用截割试验台,台上固定煤岩混合试块,尺寸为500毫米×500毫米×800毫米的组合块,一部分是煤,一部分是顶板砂质泥岩。截割电机、截齿和实际采煤机一致,行走速度和转速可调。试验台配有电流采集(采样率10kHz)、加速度计采集(采样率20kHz)和红外热像仪(帧率30Hz)。
试验结果。 在同样转速和牵引速度下,从割煤过渡到割岩的瞬间,三项信号的变化如下:
| 试块类型 | 截割电流相对基线 | 高频振动能量比(2~6kHz) | 红外热像最高温升 | 截齿磨损速率相对值 |
|---|---|---|---|---|
| 纯煤(f=1.5~2.0) | 基线 | 1.0 | 8~12摄氏度 | 1.0 |
| 煤夹矸(矸厚0.2米) | +5%~8% | 1.4~1.7 | 15~20摄氏度 | 1.6 |
| 砂质泥岩(f=4~5) | +12%~18% | 2.2~2.8 | 25~38摄氏度 | 3.2 |
| 细砂岩(f=6~7) | +20%~30% | 3.0~3.6 | 40~55摄氏度 | 5.1 |
这张表有两个用途:一是确定预警线(煤夹矸区间,电流上浮8%、振动比1.5)和动作线(砂质泥岩区间,电流上浮15%、振动比2.0),二是估算截齿损耗。细砂岩的截齿磨损速率是纯煤的5倍多,所以只要割到细砂岩顶板,截齿成本立刻翻几倍。
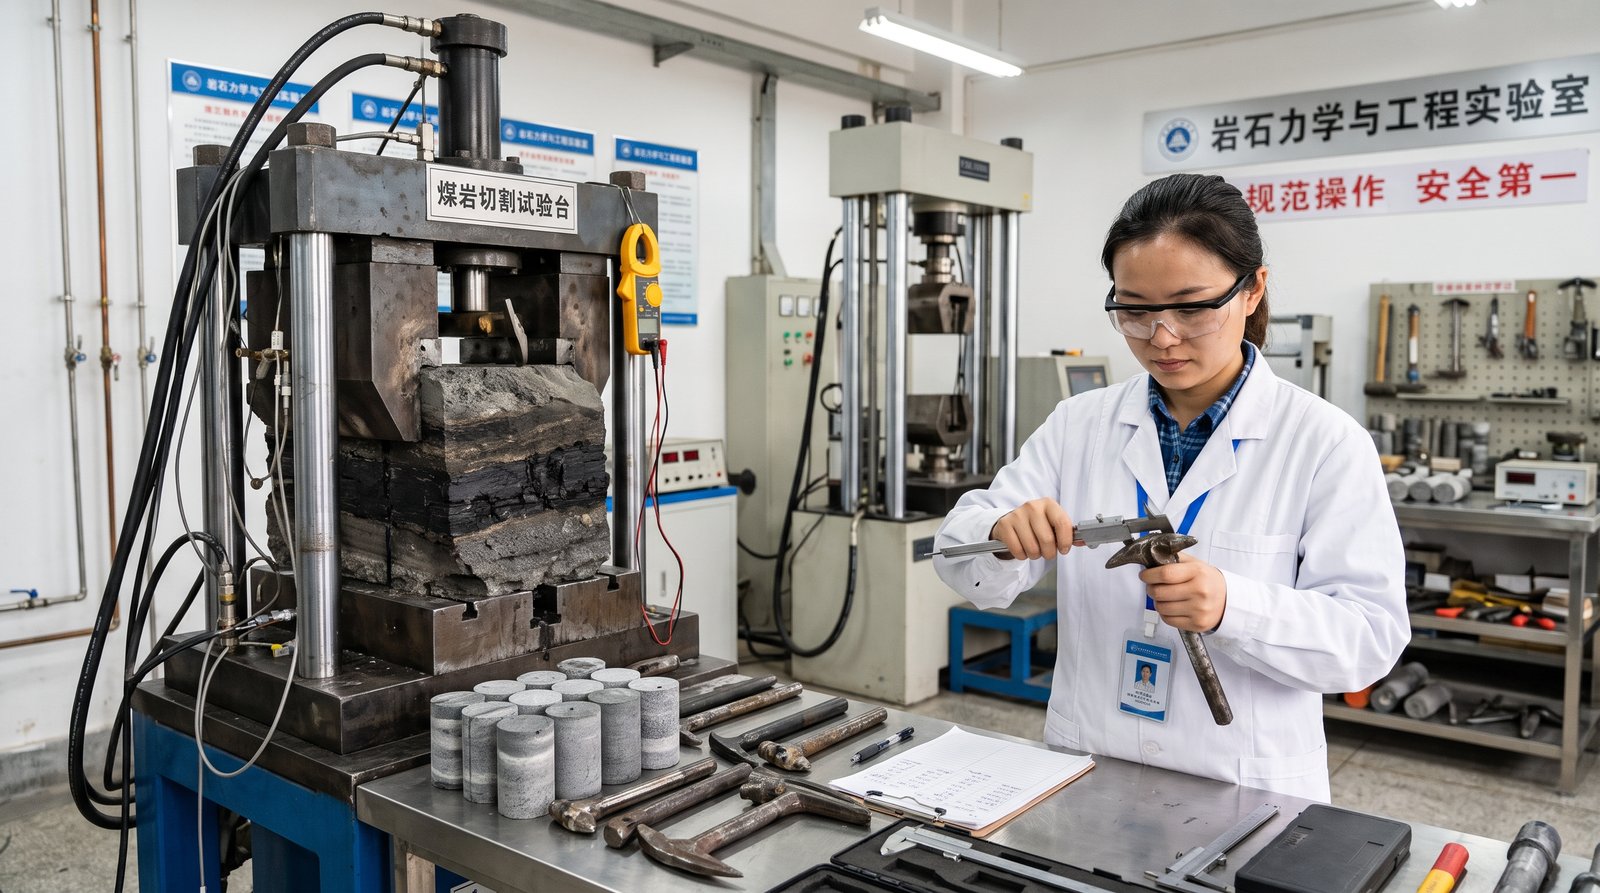
如图4所示,试块断面可以清楚分辨煤层与砂质泥岩的交界,试验人员用游标卡尺测量截齿磨损量,并与电流、振动曲线逐点对应。
现场校核。 实验室阈值搬到井下,必须乘一个修正系数。井下煤的含水率、煤质硬度、顶板含水状态与试验室不同,同一个电流上浮15%,在某矿对应砂质泥岩,在另一个矿可能只是普通夹矸。我们的做法是:开采最初20刀,把阈值设宽(电流上浮20%才动作),同时记录三路信号,每天由技术员对照煤壁素描图,把真实触岩点和报警点对齐,逐步收紧阈值,一般两周能稳定。
惯导标定数据。 采煤机在300米工作面往返10次,每次到达机头基准点读取累计位置误差。未清零情况下平均误差1.1米,在150米处设中间基准点后降到0.28米,两处设置后降到0.12米。所以中间基准点不是可有可无的摆设,它能把定位精度提升一个量级。
六、某矿8.2米大采高面改造工程真实账本对账
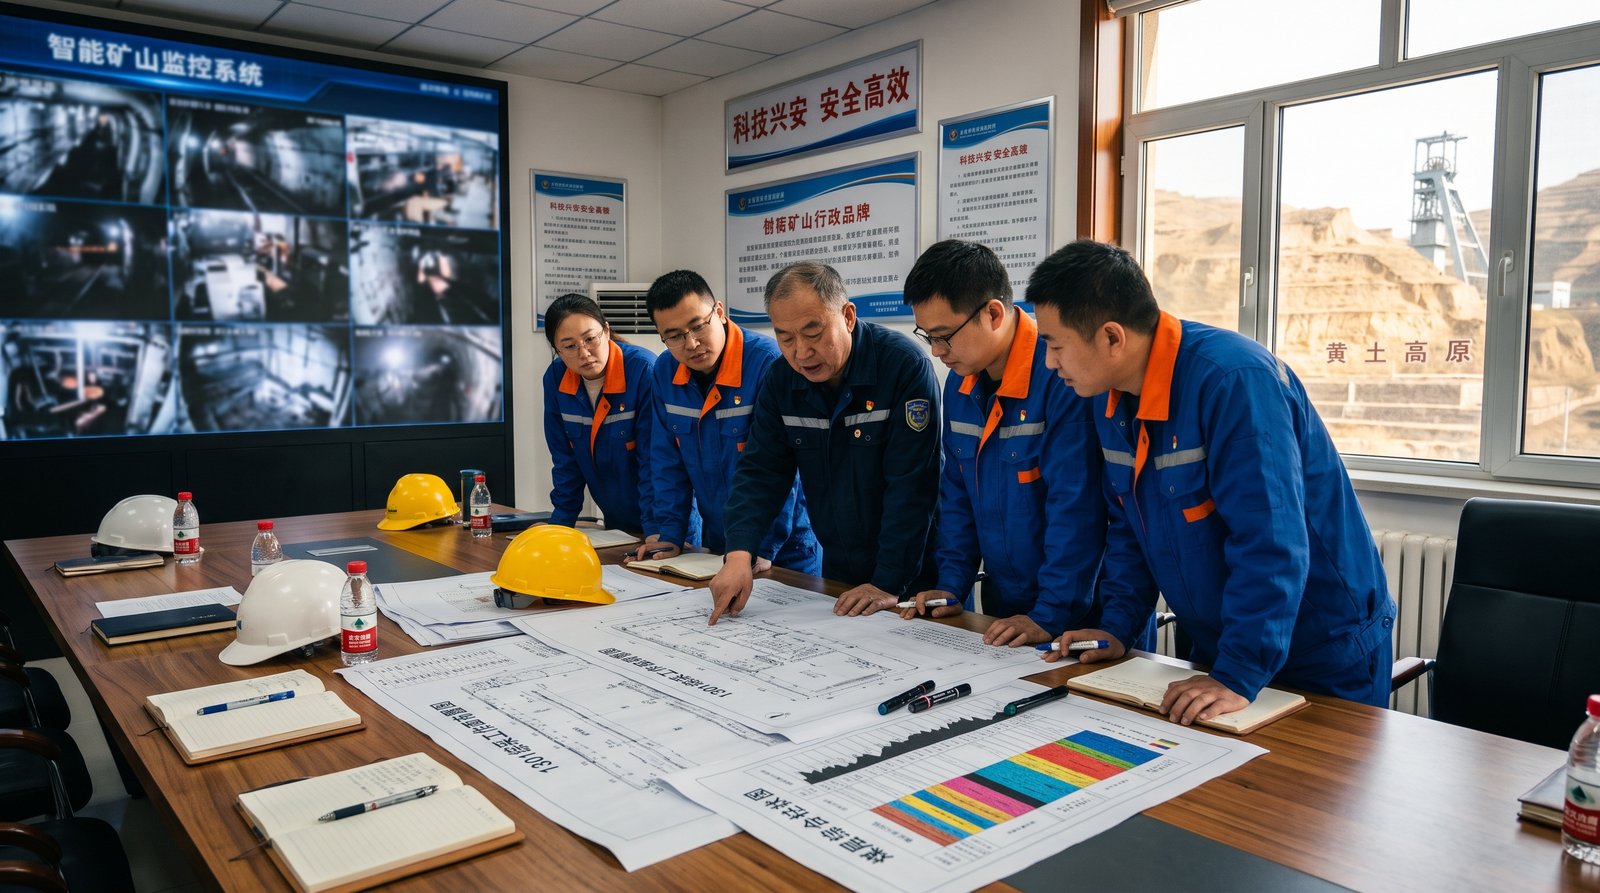
以下数据来自陕北某年产1000万吨矿井的一个8.2米大采高综采面,工作面长300米,推进长度2800米,数据经脱敏处理。如图5所示,在项目试运行满一年后,矿总工程师组织生产科、机电科与综采一队跟班技术员对全年记忆截割运行台账、煤质含矸率化验单及截齿领用台账进行了逐项复盘会审。
改造投入。
| 项目 | 内容 | 金额(万元) |
|---|---|---|
| 光纤惯导及基准标靶 | 惯导组件2套、标靶基站4套 | 86 |
| 识别层传感器 | 电流、振动、红外热像各2套 | 58 |
| 调高比例阀与控制器升级 | 摇臂比例阀改造、本机控制器软硬件 | 72 |
| 集控台与网络 | 顺槽集控台、环网交换机 | 41 |
| 调试与培训 | 厂家服务、司机培训、示教试割 | 33 |
| 合计 | 290 |
运行一年后的对账。
| 指标 | 改造前 | 改造后 | 变化 |
|---|---|---|---|
| 人工干预调高次数(每刀) | 17次 | 3次 | 下降82% |
| 采高误差 | ±180mm | ±45mm | 下降75% |
| 割岩率 | 4.8% | 1.2% | 下降3.6个百分点 |
| 原煤含矸率 | 11.5% | 8.7% | 下降2.8个百分点 |
| 截齿消耗(把/万吨) | 31 | 24 | 下降22.6% |
| 日均有效割煤刀数 | 10.5刀 | 12.8刀 | 增加2.3刀 |
经济账本。 日均多割2.3刀,每刀进尺0.865米,工作面长300米、采高8.2米、煤的容重1.35吨/立方米,每刀产量约2870吨,多2.3刀即日增产6600吨,按全年有效生产320天,增产约211万吨。吨煤毛利按80元保守估计,年增收益约1.69亿元,仅此一项一年内即可覆盖290万元投入的数十倍。
再看降本:截齿每万吨减少7把,年产量按增后计算约400万吨,少用2800把,每把单价约260元,节约72.8万元。含矸率下降2.8个百分点,洗选环节少处理矸石约11万吨,吨矸处理成本约45元,节约约495万元。
这笔账里,最硬的数字是“每刀人工干预17次降到3次”,因为它直接反映司机劳动强度。司机从“手脚不停”变成“盯屏幕”,才有精力去观察煤壁和顶板变化,安全收益比经济收益更难估价。
七、常见问题解答 FAQ
答: 会偏,所以工作面必须设基准点。光纤陀螺的零偏稳定性再好,积分时间一长误差也会累积。现场做法是在机头、机尾和工作面中部各设一个基准标靶,采煤机每次经过就自动校正一次,等于每150米“对一次表”。我们的实测中,只用里程计加惯导而不设基准点,往返一个来回位置误差就超过1米,设3个基准点后稳定在0.12米以内。另外惯导上电后要预热10分钟,温度没稳定就割煤,头几十米数据不可信,交接班检查表里必须有这一项。
答: 适合,但要调整策略。夹矸厚度超过0.5米、横向变化剧烈的区段,记忆曲线价值下降,识别层的作用更突出。这类工作面应缩短示教刀的更新周期,每3~5刀重新示教一次,同时把识别阈值设得比常规面更敏感(电流上浮10%即预警)。对于局部夹矸厚度超过0.8米或遇断层的区段,不建议强行自动通过,应转人工,并提前通知地质部门编制煤层素描图。实在无法保证顶底板留煤厚度时,宁可多留煤,也不要割岩。
答: 单靠红外确实不可靠,这也是识别层必须用电流、振动、红外三路加权判别、任意两路越线才动作的原因。红外镜头的防护有三条:镜头前加气幕吹扫,压缩空气压力不低于0.4MPa;喷雾角度设计要避开镜头视场,用外喷雾向滚筒集中而不是向机身扫射;每班交接班用无尘布擦拭镜头保护窗口一次。即使红外受影响,电流和振动两路依然在线,系统可降级运行,不会整体失效,只是需要在屏幕上显示“红外降级”标志,让班组知道当前判别精度下降。
八、技术决策与现场落地行动清单
- 统计近三个月各综采面每刀人工干预调高次数、割岩率、含矸率三项数据,凡人工干预超过10次/刀的面,列入首批改造;
- 检查在用惯导的预热与基准点标定制度,没有设基准点或基准点间隔超过200米的面,限期补设标靶。
- 每个新工作面开采前,取顶板岩样做煤岩截割模拟试验,形成电流、振动、红外三路阈值初值,并以现场煤壁素描图持续校核;
- 开采前20刀采用宽阈值试运行,两周内逐步收紧,阈值修订必须经机电副总工签字,严禁班组私自改参数。
- 全部采煤机司机和跟机工每季度做一次触岩应急演练,考核“10秒内正确执行第一步”的合格率,不合格者暂停上岗;
- 交接班记录增加“本班修正次数、截齿更换数、基准点标定次数”三项必填内容,由当班班长和技术员双签,连续三个月复盘趋势并纳入班组考核。